Capitolo 1
Che cos’è la Monocottura a Pasta Chiara
La monocottura è un processo nel quale il supporto ceramico pressato, lo smalto e le eventuali decorazioni vengono consolidati insieme in un unico passaggio nel forno. La piastrella essiccata riceve gli strati superficiali quando è ancora cruda; durante la cottura il corpo acquisisce resistenza e lo smalto fonde, aderisce e sviluppa le proprie caratteristiche estetiche. Il nome non significa che ogni materia prima sia stata sottoposta a una sola trasformazione termica in assoluto, ma distingue il ciclo industriale dalla bicottura, dove il supporto viene cotto una prima volta e lo smalto una seconda.
L’espressione “a pasta chiara” descrive il colore del corpo ceramico dopo la cottura. Il testo storico di questa pagina indicava correttamente che la differenza rispetto alla pasta rossa nasce dalla miscela impiegata per il supporto. Più precisamente, la formulazione utilizza argille, caolini e componenti selezionati con contenuto limitato di ferro e di altri ossidi coloranti. Il risultato può variare dal bianco avorio al grigio chiarissimo o al beige: “chiara” non significa necessariamente bianco ottico.
Questa tecnologia ha avuto un ruolo decisivo nello sviluppo delle piastrelle smaltate moderne. La possibilità di cuocere contemporaneamente corpo e rivestimento ha ridotto passaggi, movimentazioni, tempi ed energia rispetto ai cicli tradizionali di bicottura. Al tempo stesso, un supporto neutro ha facilitato la produzione di superfici luminose e di decorazioni precise. Per molti anni la monocottura smaltata è stata una soluzione di riferimento per pavimenti residenziali e superfici commerciali leggere, prima della diffusione dominante del grès porcellanato.
Capitolo 2
Materie prime: come nasce il supporto chiaro
Il corpo ceramico è una formulazione progettata per raggiungere, dopo pressatura e cottura, dimensioni, porosità, resistenza e colore controllati. Le ricette cambiano tra produttori e famiglie di prodotto; non esiste una composizione universale della monocottura a pasta chiara. I componenti vengono dosati anche in funzione del ciclo termico, dello spessore, del formato e dell’accoppiamento con gli smalti.
Argille bianche
Forniscono plasticità e capacità legante. Sono selezionate per la bassa presenza di ossidi che sviluppano colorazioni rosse o brune in cottura. Mineralogia e granulometria influenzano ritiro, resistenza a crudo e comportamento termico.
Caolino
È una materia prima ricca di caolinite, apprezzata per refrattarietà e colore chiaro. Contribuisce alla struttura del corpo, ma la quantità deve essere bilanciata perché influenza plasticità, temperatura di maturazione e ritiro.
Feldspati
Agiscono come fondenti: alle temperature di cottura favoriscono la fase liquida che lega le particelle e sostiene la sinterizzazione. Tipo e quantità concorrono a determinare densificazione e intervallo di maturazione.
Quarzo e silice
Partecipano allo scheletro minerale e aiutano a regolare ritiri e comportamento dimensionale. La trasformazione del quarzo durante riscaldamento e raffreddamento richiede curve termiche controllate.
Additivi
Deflocculanti, leganti e correttivi di processo vengono impiegati in quantità limitate per gestire la sospensione, l’atomizzazione, lo scorrimento della polvere e la resistenza del pezzo crudo.
Il colore chiaro deriva soprattutto dalla ridotta concentrazione di ferro, manganese e altri elementi cromofori, unita all’atmosfera e alla curva di cottura. Nelle paste rosse gli ossidi di ferro sviluppano invece tonalità dal rosso al bruno. Lo smalto copre normalmente il supporto, ma una base chiara riduce l’interferenza cromatica e rende più semplice ottenere bianchi puliti, colori brillanti e decorazioni sottili con strati superficiali calibrati.
Capitolo 3
Processo produttivo della monocottura ceramica
La produzione industriale è una sequenza continua di operazioni controllate. Ogni passaggio prepara quello successivo: una variazione nell’umidità della polvere può influenzare la pressatura; una pressatura non uniforme può produrre deformazioni; un’essiccazione incompleta può generare rotture o difetti nello smalto. Per questo le linee moderne integrano sensori, ricette digitali e controlli statistici.
- 01
Dosaggio, macinazione e miscelazione
Le materie prime vengono pesate secondo ricetta. Nella preparazione a umido sono macinate con acqua fino a ottenere una barbottina omogenea, della granulometria e densità desiderate. Vaglio e separazione magnetica aiutano a intercettare impurità e particelle indesiderate.
- 02
Atomizzazione
La barbottina viene nebulizzata nell’atomizzatore e incontra aria calda. L’acqua evapora rapidamente e si ottiene una polvere granulare con umidità residua controllata, adatta a riempire in modo regolare lo stampo della pressa. La documentazione SACMI descrive proprio questa trasformazione della sospensione in polvere per la pressatura.
- 03
Pressatura
La polvere atomizzata viene distribuita nello stampo e compattata da presse idrauliche. Pressione, uniformità di riempimento e disaerazione determinano densità a crudo e regolarità. Il pezzo appena formato è già maneggiabile, ma non possiede ancora le prestazioni della ceramica cotta.
- 04
Essiccazione
L’essiccatore elimina in modo progressivo l’umidità residua. Il controllo del gradiente termico evita tensioni, fessure e deformazioni. All’uscita, la piastrella deve avere umidità sufficientemente bassa e uniforme per ricevere smalti e decorazioni.
- 05
Smaltatura
Engobbi, smalti e altri strati funzionali vengono applicati a cascata, a disco, a spruzzo o con sistemi digitali, secondo la superficie richiesta. L’engobbio può migliorare la copertura e l’accoppiamento tra corpo e smalto; lo smalto determina gran parte di colore, brillantezza, tatto e resistenza superficiale.
- 06
Decorazione
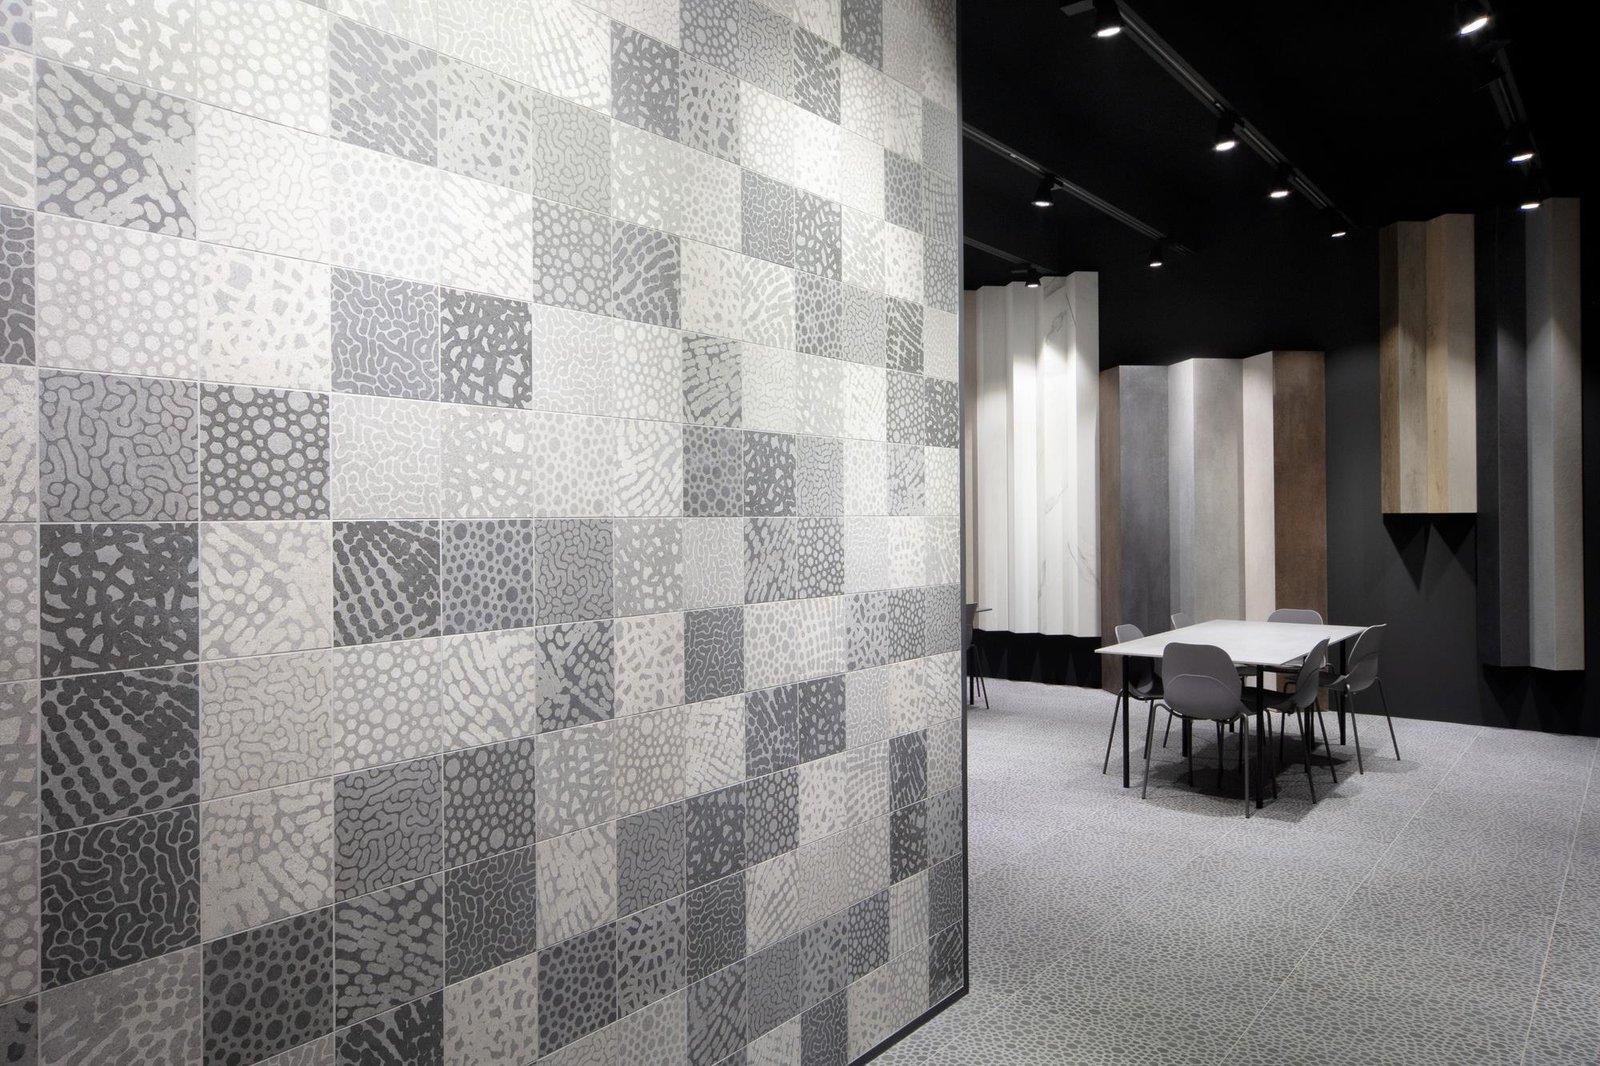
La stampa inkjet deposita inchiostri ceramici in modo selettivo, permettendo variazioni grafiche, sfumature e riproduzioni di pietra, legno, tessuto o cemento. Possono seguire effetti materici, graniglie, inchiostri strutturali e finiture protettive.
- 07
Unica cottura
Supporto, engobbio, smalto e decorazione attraversano insieme il forno a rulli. Le zone di preriscaldo, massima temperatura e raffreddamento sono regolate affinché il corpo sinterizzi e lo smalto maturi senza tensioni incompatibili.
- 08
Selezione e controllo qualità
Dopo il raffreddamento vengono verificati dimensioni, planarità, aspetto, tono e calibro. Campioni di produzione sono sottoposti alle prove pertinenti: assorbimento d’acqua, resistenza a flessione, abrasione, macchie, agenti chimici, cavillo e gelo quando dichiarato.
Capitolo 4
Temperature di cottura e trasformazioni del materiale
Per molte monocotture smaltate pressate le temperature massime si collocano indicativamente nell’ordine di 1.100–1.200 °C, ma il valore non è una regola di classificazione. Ricetta, porosità richiesta, formato, spessore, smalto, tecnologia del forno e durata del ciclo possono spostare l’intervallo. Le monoporose da rivestimento, anch’esse realizzabili in un solo ciclo, seguono ricette e obiettivi differenti; perciò non vanno confuse automaticamente con la monocottura da pavimento.
Nel preriscaldo evaporano le ultime tracce d’acqua e bruciano le sostanze organiche. A temperature crescenti i minerali argillosi perdono l’acqua strutturale e si trasformano; i carbonati eventualmente presenti si decompongono liberando gas. Più avanti i fondenti favoriscono la formazione di una fase liquida viscosa, le particelle si saldano e la porosità diminuisce: è il processo di sinterizzazione. La silice e l’allumina partecipano alla formazione di nuove fasi cristalline e vetrose.
Contemporaneamente lo smalto rammollisce e fonde. Deve bagnare il supporto, distendersi e sviluppare la superficie prevista senza colature, bolle o crateri. Corpo e smalto hanno coefficienti di dilatazione da bilanciare: un accoppiamento scorretto può favorire cavillature o distacchi. Nel raffreddamento, soprattutto attraverso gli intervalli delle trasformazioni del quarzo, la velocità viene governata per limitare tensioni e rotture.
Capitolo 5
Caratteristiche tecniche e classificazione UNI EN 14411
La norma UNI EN 14411, armonizzata con la classificazione internazionale di ISO 13006 per le piastrelle ceramiche, distingue i prodotti in base al metodo di formatura e all’assorbimento d’acqua. Le monocotture pressate a secco appartengono alla famiglia B, ma possono ricadere in gruppi diversi. È quindi scorretto attribuire a tutte “basso assorbimento”, resistenza al gelo o una durezza identica. La denominazione commerciale deve essere accompagnata dal gruppo normativo e dalle prestazioni dichiarate.
| Gruppo | Assorbimento d’acqua E | Lettura progettuale |
|---|---|---|
| BIa | E ≤ 0,5% | Grès porcellanato: corpo molto compatto e bassa porosità aperta. |
| BIb | 0,5% < E ≤ 3% | Piastrelle pressate a basso assorbimento, da verificare per uso e gelo. |
| BIIa | 3% < E ≤ 6% | Assorbimento medio-basso; prestazioni dipendono da prodotto e destinazione. |
| BIIb | 6% < E ≤ 10% | Assorbimento medio; tipicamente più limitato per esterni severi. |
| BIII | E > 10% | Corpo poroso, comunemente destinato al rivestimento interno. |
Durezza, graffio e resistenza meccanica
La resistenza a flessione riguarda l’intera piastrella e dipende da corpo, spessore, formato e difetti. La resistenza al graffio interessa soprattutto la superficie smaltata e non coincide con la resistenza all’abrasione. Una piastrella può avere un corpo adeguato ma uno smalto non progettato per traffico intenso; la scelta deve quindi considerare il carico reale e la classe di utilizzo dichiarata.
Abrasione e usura
Per le piastrelle smaltate l’abrasione superficiale viene valutata con prove specifiche della serie ISO 10545. Le classi commercialmente note come PEI descrivono la resistenza del rivestimento smaltato all’usura, non la “durezza” complessiva del corpo. In ingressi, negozi o aree con sporco abrasivo servono valori coerenti con il traffico e una corretta protezione dagli inerti trasportati dalle scarpe.
Prodotti chimici, macchie e pulizia
Lo smalto maturo offre in genere una superficie facile da pulire e poco assorbente, ma resistenza chimica e alle macchie devono essere certificate con le prove pertinenti. Acidi, basi, detergenti e sostanze domestiche non hanno tutti la stessa aggressività. Anche fughe, residui di posa e finiture strutturate influenzano la manutenzione reale.
Stabilità cromatica e gelo
I pigmenti ceramici cotti sono normalmente stabili alla luce nell’uso previsto. Possono tuttavia esistere differenze di tono tra lotti, perciò è consigliabile posare materiale dello stesso tono e calibro. La resistenza al gelo non si deduce dal colore della pasta: va dichiarata e verificata secondo il metodo di prova applicabile. Il gelo è particolarmente critico quando acqua assorbita nel corpo aumenta di volume e genera pressioni interne.
Capitolo 6
Dove viene utilizzata
La monocottura a pasta chiara ha trovato ampia applicazione nei pavimenti residenziali, nei rivestimenti coordinati e negli spazi commerciali a traffico moderato. Bagni e cucine valorizzano la qualità cromatica degli smalti e la pulibilità della superficie. Nel living consente collezioni decorative con formati e pezzi coordinati; nei negozi può essere adatta quando la resistenza all’abrasione e il carico dichiarati sono compatibili.
Pavimenti interni
Adatta quando gruppo di assorbimento, resistenza meccanica e abrasione corrispondono all’intensità d’uso. Cucine e ingressi richiedono attenzione superiore rispetto a camere e bagni.
Rivestimenti
La base chiara favorisce smalti luminosi e decori accurati. Per la sola parete interna possono essere appropriate anche famiglie più porose e leggere, se dichiarate per quell’uso.
Locali commerciali
Possibile per traffico leggero o medio con prodotto specificamente classificato. Zone di accesso, carrelli, carichi concentrati e abrasivi richiedono una verifica progettuale.
Esterni
Solo con prodotto dichiarato resistente al gelo, superficie antiscivolo adeguata, posa e impermeabilizzazione corrette. “Monocottura” da sola non autorizza l’impiego esterno.
Oggi è meno frequente nei pavimenti esterni, negli spazi pubblici ad alto traffico, nelle aree industriali e nei progetti che richiedono grandi formati o bassissimo assorbimento. In questi ambiti il grès porcellanato ha conquistato la maggior parte del mercato grazie al corpo più compatto e alla varietà di spessori, superfici e formati. La monocottura resta però valida quando una collezione specifica offre l’estetica desiderata e prestazioni adeguate all’ambiente.
Capitolo 7
Vantaggi della monocottura a pasta chiara
- Qualità estetica: il supporto neutro facilita superfici chiare, smalti puliti e decorazioni dai passaggi cromatici controllati.
- Colori brillanti: la minore interferenza del corpo consente di ottenere bianchi e tonalità luminose con cicli ben calibrati.
- Flessibilità decorativa: smalti lucidi, satinati, opachi, graniglie e stampa digitale permettono collezioni coordinate.
- Buone prestazioni d’uso: un prodotto correttamente selezionato può rispondere bene alle normali sollecitazioni residenziali.
- Efficienza produttiva: l’unico passaggio di cottura riduce una fase rispetto alla bicottura tradizionale.
- Costo competitivo: in molte gamme offre un buon equilibrio tra resa estetica e prezzo, fermo restando il confronto tra prodotti equivalenti.
- Manutenzione semplice: lo smalto adatto rende la pulizia ordinaria pratica e limita la penetrazione delle macchie nella superficie.
Il vantaggio reale nasce dall’equilibrio della collezione, non dal nome della tecnologia. Una monocottura ben progettata per l’interno può essere più appropriata di un materiale sovradimensionato per prestazioni non necessarie, specialmente quando il progetto richiede colori o pezzi speciali presenti solo in quella serie.
Capitolo 8
Limiti rispetto al grès porcellanato
Rispetto a un grès porcellanato BIa, molte monocotture tradizionali presentano assorbimento d’acqua superiore e corpo meno densificato. Ciò può tradursi in minore resistenza in condizioni severe, maggiore sensibilità ai cicli gelo-disgelo e un campo d’impiego più ristretto. Non è però corretto trasformare questa tendenza in un giudizio assoluto: alcune monocotture a basso assorbimento raggiungono prestazioni elevate, mentre ogni grès deve comunque essere selezionato per superficie, spessore e destinazione.
Per esterni, balconi e terrazze non basta che la piastrella sia resistente al gelo. Occorrono pendenza, impermeabilizzazione, adesivo, fughe e giunti corretti; l’acqua intrappolata può compromettere anche un buon materiale. Nelle applicazioni industriali entrano in gioco urti, carichi dinamici, aggressione chimica e sicurezza antiscivolo, condizioni per le quali una normale monocottura residenziale non è progettata.
Lo smalto costituisce la superficie d’uso. Se viene scheggiato, può emergere il colore chiaro del supporto; nel grès tecnico tutta massa la continuità cromatica può rendere meno evidente il danno, anche se non lo elimina. Nei passaggi ad alto traffico l’usura dello smalto deve essere valutata con particolare attenzione. I formati molto grandi e gli spessori sottili sono inoltre oggi più diffusi nelle tecnologie porcellanate e nelle linee di compattazione continua.
Errore da evitare
Non scegliere in base alla sola dicitura “pasta chiara”. Chiedere gruppo UNI EN 14411, assorbimento, resistenza al gelo quando necessaria, classe di abrasione dello smalto, scivolosità e destinazione dichiarata.
Capitolo 9
Differenza tra Monocottura, Bicottura e Grès Porcellanato
| Parametro | Monocottura a pasta chiara | Bicottura | Grès porcellanato smaltato | Grès tecnico tutta massa |
|---|---|---|---|---|
| Composizione | Corpo chiaro pressato + smalto | Supporto poroso o semiporoso + smalto | Corpo porcellanato compatto + smalto | Corpo porcellanato decorato in massa, normalmente non smaltato |
| Cotture | Una, con corpo e smalto insieme | Due: supporto, poi smalto | Una cottura industriale nella maggior parte delle produzioni moderne | Una cottura industriale |
| Temperatura indicativa | Circa 1.100–1.200 °C, secondo ricetta | Variabile; seconda cottura generalmente inferiore alla prima | Circa 1.200 °C o più, secondo tecnologia | Circa 1.200 °C o più, secondo tecnologia |
| Assorbimento | Variabile: verificare gruppo BIb/BIIa/BIIb o altro | Spesso elevato nei rivestimenti porosi | BIa, E ≤ 0,5% | BIa, E ≤ 0,5% |
| Durezza e resistenza | Buone per l’uso previsto; dipendono da corpo e smalto | Più orientata al rivestimento; corpo generalmente meno resistente | Corpo molto compatto; superficie governata dallo smalto | Corpo molto compatto e prestazioni elevate |
| Gelo | Solo se dichiarato e provato | In genere non adatta se porosa | Generalmente idoneo se dichiarato e correttamente posato | Generalmente idoneo se dichiarato e correttamente posato |
| Usura | Dipende dalla classe dello smalto | Adatta soprattutto alle pareti; verificare se a pavimento | Dipende dalla superficie smaltata | Buona continuità del corpo; verificare finitura e traffico |
| Destinazione tipica | Interni residenziali e commerciale leggero | Rivestimenti interni | Interni, esterni e molti usi commerciali | Alto traffico, spazi tecnici e progetti ad alte prestazioni |
| Costo indicativo | Medio, spesso competitivo | Basso–medio, con eccezioni decorative | Medio, molto variabile per formato e design | Medio–alto nelle gamme tecniche e speciali |
| Facilità di posa | Buona nei formati tradizionali; il supporto assorbente influenza adesivo e tempi | Agevole a parete grazie a peso e lavorabilità | Richiede adesivi adatti al basso assorbimento | Richiede attrezzatura e adesivi coerenti con formato e spessore |
| Durata | Lunga nell’impiego corretto | Lunga a rivestimento interno | Molto lunga se scelta e posata correttamente | Molto lunga in impieghi compatibili |
Il confronto chiarisce perché il grès abbia conquistato molte applicazioni, ma anche perché la bicottura e la monocottura continuino a esistere. Materiali diversi rispondono a obiettivi diversi: leggerezza e ricchezza di smalto sulle pareti, equilibrio estetico e prestazionale negli interni, compattezza e versatilità nelle superfici porcellanate.
Capitolo 10
Evoluzione tecnologica: dalla bicottura al grès
Nella produzione tradizionale la bicottura separava la maturazione del supporto da quella dello smalto. Questo consentiva grande controllo decorativo, ma richiedeva due passaggi termici e più movimentazioni. L’affinamento delle paste, degli smalti, delle presse e dei forni rapidi a rulli rese possibile cuocere insieme corpo e superficie. La monocottura si diffuse così nei pavimenti, offrendo produttività e prestazioni migliori rispetto a molti supporti porosi tradizionali.
La fase successiva fu lo sviluppo del grès porcellanato: formulazioni più vetrificabili, pressioni e processi sempre più controllati portarono a corpi con assorbimento non superiore allo 0,5%. Inizialmente il grès tecnico privilegiava prestazioni e continuità di massa; smaltatura, decorazione digitale e compattazione continua hanno poi unito compattezza, grandi dimensioni e varietà estetica. Le linee moderne possono produrre lastre, strutture e decorazioni profonde con controllo digitale.
La monocottura a pasta chiara non è però soltanto una tecnologia “superata”. Rimane interessante in collezioni per interni, formati tradizionali, coordinati pavimento-rivestimento e progetti nei quali resa cromatica, lavorabilità e costo hanno priorità. La scelta contemporanea non dovrebbe seguire una gerarchia astratta, ma associare prestazione verificata all’uso effettivo.
Capitolo 11
Curiosità tecniche sulla pasta chiara
Perché il bianco valorizza gli smalti?
Una base neutra assorbe meno selettivamente il colore visibile e limita l’effetto di un fondo rosso o bruno. Engobbio e smalto possono quindi essere calibrati per ottenere tonalità pulite e una copertura uniforme.
Come si ottengono i colori?
Pigmenti ceramici stabili alle temperature di cottura vengono dispersi in smalti o inchiostri. Chimica del pigmento, granulometria, spessore depositato, atmosfera e curva termica determinano il colore finale.
Cosa ha cambiato l’inkjet?
La decorazione digitale ha eliminato il vincolo della ripetizione ravvicinata dei rulli tradizionali, aumentando variabilità grafica, definizione e gestione di piccoli lotti. Oggi può coordinare colore e microstruttura.
Chiaro significa più resistente?
No. Il colore segnala soprattutto la composizione cromatica del corpo. Resistenza e assorbimento dipendono da ricetta, porosità, formatura e cottura, non dal semplice confronto tra pasta bianca e rossa.
Un’altra distinzione utile riguarda tono e calibro. Il tono identifica la variazione cromatica controllata tra lotti o gruppi di produzione; il calibro riguarda le dimensioni effettive dopo la cottura. Anche in una produzione automatizzata, ritiro e trasformazioni termiche rendono necessaria la selezione. Mescolare scatole di tono o calibro differente senza progetto può rendere irregolari fughe e composizione cromatica.
Capitolo 12
Quando la monocottura a pasta chiara è ancora una scelta valida
La monocottura a pasta chiara rappresenta una tappa fondamentale della ceramica industriale: ha unito supporto e smalto in un solo ciclo, migliorato l’efficienza produttiva e reso disponibili superfici chiare, decorative e resistenti per milioni di ambienti. La sua importanza storica non deve però trasformarsi in una descrizione tecnica generica. Esistono monocotture con porosità e prestazioni differenti, e la classificazione normativa del singolo prodotto è più utile della sola denominazione commerciale.
Oggi può essere un’ottima soluzione per pavimenti residenziali, bagni, cucine, rivestimenti coordinati e spazi commerciali leggeri, quando abrasione, assorbimento, resistenza meccanica e manutenzione sono coerenti con l’uso. Per esterni gelivi, grandi superfici ad alto traffico e applicazioni industriali il grès porcellanato offre spesso un margine prestazionale più ampio. La consulenza corretta parte quindi dall’ambiente e dalla scheda tecnica, non da una preferenza assoluta per una famiglia.
Riferimenti tecnici
La guida è stata verificata utilizzando la classificazione ISO 13006:2018, le procedure di prova della serie ISO 10545, la documentazione industriale SACMI per preparazione, pressatura, essiccazione, decorazione e cottura e i criteri europei applicabili alla produzione di piastrelle. Per specificare o acquistare un prodotto fanno fede la scheda tecnica, la dichiarazione di prestazione e le istruzioni del fabbricante.
Richiedi informazioni
Compila il modulo: si aprirà la tua applicazione di posta con la richiesta già pronta.